
Inden for moderne industriel fremstilling påvirker svejseteknologi, som en vigtig proces til at forbinde metaller eller ikke-metaller, direkte produkternes kvalitet og produktionseffektivitet. Blandt forskellige svejseteknologier har lasersvejsning og argonbuesvejsning tiltrukket sig stor opmærksomhed på grund af deres unikke fordele. Denne artikel vil udførligt sammenligne disse to svejseteknologier, udforske deres respektive karakteristika og anvendelige scenarier og give referencer til valg af svejsemetoder i den faktiske produktion.
Sammenligning af tekniske principper
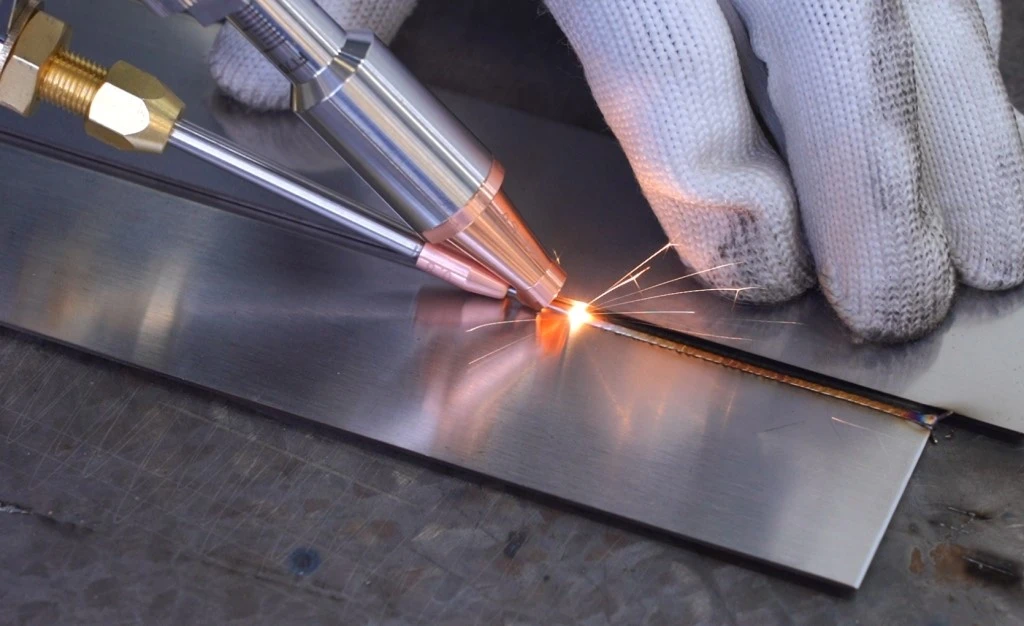
Lasersvejsning, som en højpræcisions- og højeffektiv svejsemetode, anvender en højenergilaserstråle som varmekilde til lokalt at opvarme emnet til en smeltet tilstand og derved opnå materialeforbindelse. Denne svejsemetode kræver ikke kontakt med emnet, hvilket resulterer i en lille varmepåvirket zone og lav deformation, hvilket gør den særligt velegnet til præcisionssvejsning af dele.
I modsætning hertil genererer argonbuesvejsning en bue mellem emnerne gennem høj strøm og bruger argongas som en beskyttelsesgas for at forhindre urenheder i luften i at påvirke svejseområdet. Argonbuesvejsning er kendetegnet ved høj strømtæthed og hurtig svejseeffektivitet, hvilket gør den særligt velegnet til svejsning af store konstruktionsdele.
Fordele Analyse
Fordelene ved lasersvejsning afspejles hovedsageligt i dens høje præcision, høje effektivitet, lave forurening og høje svejsekvalitet. På grund af laserstrålens koncentrerede energi og den lille varmepåvirkede zone kan den opnå finsvejsning med høj hastighed og effektivitet. Derudover genererer lasersvejsning mindre røg og sprøjt, hvilket reducerer miljøforurening.
Argonbuesvejsning er kendt for sin høje strømtæthed, høje svejseeffektivitet og stabile svejsekvalitet. Svejseområdet beskyttet af argongas har høj renhed, hvilket sikrer stabil svejsekvalitet, især velegnet til lejligheder med høje krav til svejsekvalitet.

Gældende scenarier
Lasersvejsning er med sin høje præcision og effektivitet særdeles velegnet til svejsning af små og præcise emner, såsom elektroniske komponenter og præcisionsmekaniske dele. Den er også velegnet til svejsning af materialer, der kræver høj svejsekvalitet, såsom rustfrit stål og legeret stål.
På den anden side er argonbuesvejsning mere velegnet til svejsning af store strukturelle dele, såsom broer, skibe og trykbeholdere. Dens høje strømtæthed og stabile svejsekvalitet kan sikre forbindelsesstyrken og sikkerheden af store strukturelle dele.
Omkostnings- og miljøfaktorer
Fra et omkostningsperspektiv er lasersvejseudstyr dyrere, men det er nemt at betjene med en kort træningscyklus og kan reducere efterfølgende behandlingsomkostninger. I modsætning hertil er argonbuesvejseudstyr relativt billigt, men det kræver erfarne svejsere at arbejde og har et højere forbrug af argongas.

Med hensyn til miljøbeskyttelse producerer lasersvejsning færre forurenende stoffer, hvilket stemmer overens med trenden med grøn fremstilling. Selvom argonbuesvejsning også har visse forureningsproblemer, kan rimelige spildgasbehandlings- og genvindingssystemer effektivt reducere dens miljøpåvirkning.
Resumé og forslag
Sammenfattende har lasersvejsning og argonbuesvejsning deres egne karakteristika og fordele. Valget af svejsemetode bør overvejes grundigt baseret på faktorer som emnekarakteristika, driftsvanskeligheder, omkostninger og miljøkrav. Lasersvejsning er mere velegnet til svejsning af små og præcise emner, mens argonbuesvejsning er mere velegnet til store emner.
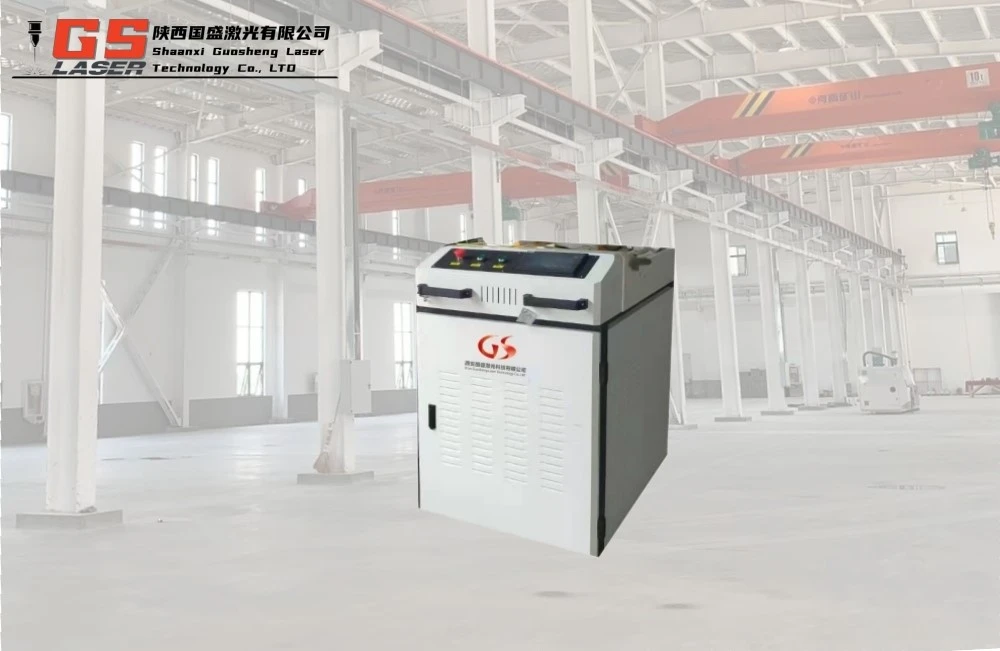
Det er værd at nævne, at med den kontinuerlige udvikling af svejseteknologi, avanceret svejseudstyr som GS Laser IntegratedLasersvejsemaskinehar integreret fordelene ved forskellige svejseteknologier og er blevet den bedste løsning på svejsemarkedet. Derfor kan passende svejseudstyr og -teknologi i den faktiske produktion vælges efter specifikke behov for at forbedre produktionseffektiviteten og produktkvaliteten.